Artykuł sponsorowany
Jak profil rolek w żłobiarce decyduje o rowku, felcu i sztywności blachy
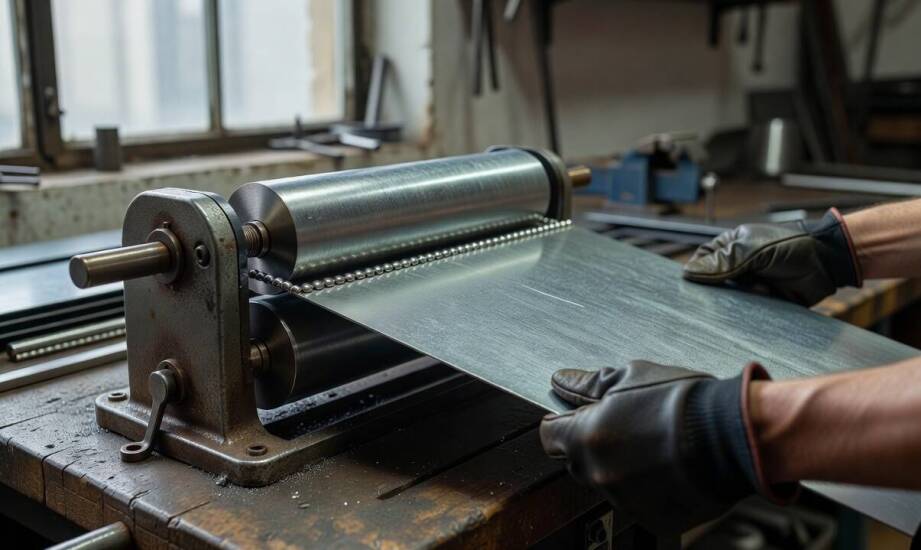
Jedna żłobiarka może wytwarzać zarówno płytkie rowki usztywniające, jak i głębokie profile przygotowujące krawędzie do felcu. Różnica wynika wyłącznie ze zmiany zestawu rolek oraz precyzyjnej regulacji docisku i szczeliny między wałami. Ta sama maszyna po zastosowaniu innego narzędzia daje zupełnie inny efekt końcowy na blasze stalowej, aluminiowej lub powlekanej. Zrozumienie relacji między geometrią elementów roboczych a właściwościami materiału pozwala uniknąć błędów podczas obróbki i znacznie przyspiesza codzienne prace w warsztacie.
Mechanika wałów i wpływ profilu rolek na formowanie blachy
W klasycznej budowie urządzenia dwa wały obracają się synchronicznie, ciągnąc za sobą obrabiany materiał. Dolny element jest zamocowany na stałe, natomiast górny pozostaje wahliwy, co pozwala precyzyjnie regulować siłę nacisku na powierzchnię. Blacha zostaje wciągnięta między rolki zamocowane na końcach wałów. Sam ruch obrotowy przesuwa arkusz, ale nie nadaje mu docelowego kształtu. Dopiero odpowiednio wyprofilowane rolki wymuszają trwałe odkształcenie plastyczne na zimno. Bez właściwego profilu narzędzia arkusz przechodzi przez urządzenie niemal niezmieniony lub zyskuje jedynie przypadkowe, nieregularne wgłębienia.
Wybór konkretnych kamieni decyduje o finalnym przeznaczeniu ukształtowanej krawędzi. Zestawy rolek kołnierzowych tworzą felce o szerokości od 1,6 mm do 6,35 mm. Taki zabieg precyzyjnie przygotowuje krawędzie do późniejszego łączenia na rąbek. Z kolei warianty kulkowe formują równe rowki okrągłe. Zależnie od wymagań warsztaty wykorzystują zestawy o konkretnych średnicach, najczęściej dostępnych w rozmiarach takich jak 8, 12 czy 15 mm. Głębsze i szersze przetłoczenie zwiększa moment bezwładności blachy i znacząco podnosi jej sztywność na zginanie. Płytki profil pozwala natomiast zachować większą płaskość arkusza, co ułatwia jego dalsze zaginanie lub zwijanie. Decyzja o zastosowaniu określonych kamieni wpływa bezpośrednio na podatność materiału na kolejne etapy formowania. Naturalnym uzupełnieniem nowoczesnego parku maszynowego staje się dopasowana żłobiarka, której parametry techniczne odpowiadają specyfice realizowanych projektów dekarskich.
Regulacja docisku, diagnoza błędów i planowanie operacji
Kontrola odległości między wałami oraz przesuwu elementu górnego umożliwia dokładne sterowanie głębokością wnikania kamieni w strukturę metalu. Zbyt duży docisk na blasze powlekanej powoduje szybkie uszkodzenie warstwy ochronnej i powstawanie głębokich rys. W przypadku pracy z aluminium nadmierny nacisk prowadzi do lokalnego pocienienia lub pęknięć, ponieważ ten materiał wykazuje niższą wytrzymałość na rozciąganie niż stal. Prawidłowe ustawienie szczeliny gwarantuje powtarzalną głębokość przetłoczenia przy kolejnych arkuszach, kompensując drobne różnice w grubości lub twardości samego wsadu. Standardowo urządzenia tego typu opierają się na systemach wymiennych kół i mechanizmach płynnej regulacji. Rodzinna firma Prod-Masz z Żalna od lat funkcjonuje jako sprawdzony producent zaginarek, gilotyn oraz maszyn blacharskich. Dostarczany sprzęt trafia bezpośrednio do profesjonalnych warsztatów zajmujących się obróbką metali na terenie kraju i poza jego granicami.
Niewłaściwe dobranie profilu objawia się zniekształconym felcem już po pierwszym przepuszczeniu materiału. Otrzymany rowek bywa wtedy za płytki, zbyt szeroki lub całkowicie niesymetryczny. Warto odróżnić ten błąd od sytuacji, w której kamienie uległy naturalnemu zużyciu. Wyeksploatowane narzędzia pozostawiają zadziory i nierówne krawędzie, a jakość obróbki spada z każdym kolejnym elementem. Z kolei zbyt mocne ściśnięcie wałów wywołuje falowanie płaskich odcinków i wyraźne osłabienie struktury wewnątrz przetłoczenia. Analiza pierwszego i dziesiątego detalu pozwala błyskawicznie zidentyfikować źródło problemu na linii produkcyjnej.
Czasem jakość obróbki zależy od szerszego spojrzenia na proces technologiczny. Jeśli arkusz wymaga wykonania usztywnienia oraz zagięcia na krawędzi, korzystniej jest najpierw przeprowadzić proces rowkowania. Zbyt wczesne uformowanie zamka często blokuje możliwość poprawnego wprowadzenia materiału głębiej w maszynę bez ryzyka deformacji całej powierzchni obrabianego detalu.
Właściwe dopasowanie kamieni roboczych oraz precyzyjna kalibracja nacisku warunkują poprawne funkcjonowanie wyposażenia. Świadome operowanie parametrami mechanicznymi pozwala uniknąć zniszczenia delikatnych powłok ochronnych i zapewnia pełną powtarzalność kształtów. Odpowiednia kolejność działań daje pewność, że arkusz zachowa swoje parametry wytrzymałościowe na każdym etapie prac blacharskich.
Kategorie artykułów
Polecane artykuły
Zastosowanie narurowych filtrów w łódzkich systemach wodnych
W Łodzi odpowiednie zarządzanie wodą jest kluczowe dla zapewnienia jej jakości i dostępności. Narurowe filtry odgrywają istotną rolę w systemach wodnych, eliminując zanieczyszczenia i poprawiając parametry płynu. Dzięki nim mieszkańcy mogą cieszyć się czystym i zdrowym zasobem, co ma pozytywny wpływ
Jakie są korzyści z montażu klimatyzacji w przemysłowych obiektach?
Montaż klimatyzacji w obiektach przemysłowych przynosi wiele korzyści, które wpływają na komfort pracy oraz efektywność produkcji. Wprowadzenie odpowiednich systemów chłodzenia pozwala na utrzymanie optymalnych warunków w pomieszczeniach, co przekłada się na lepsze samopoczucie pracowników oraz zwię